 Глобальный
 English
 中文简体
 русский
 Español
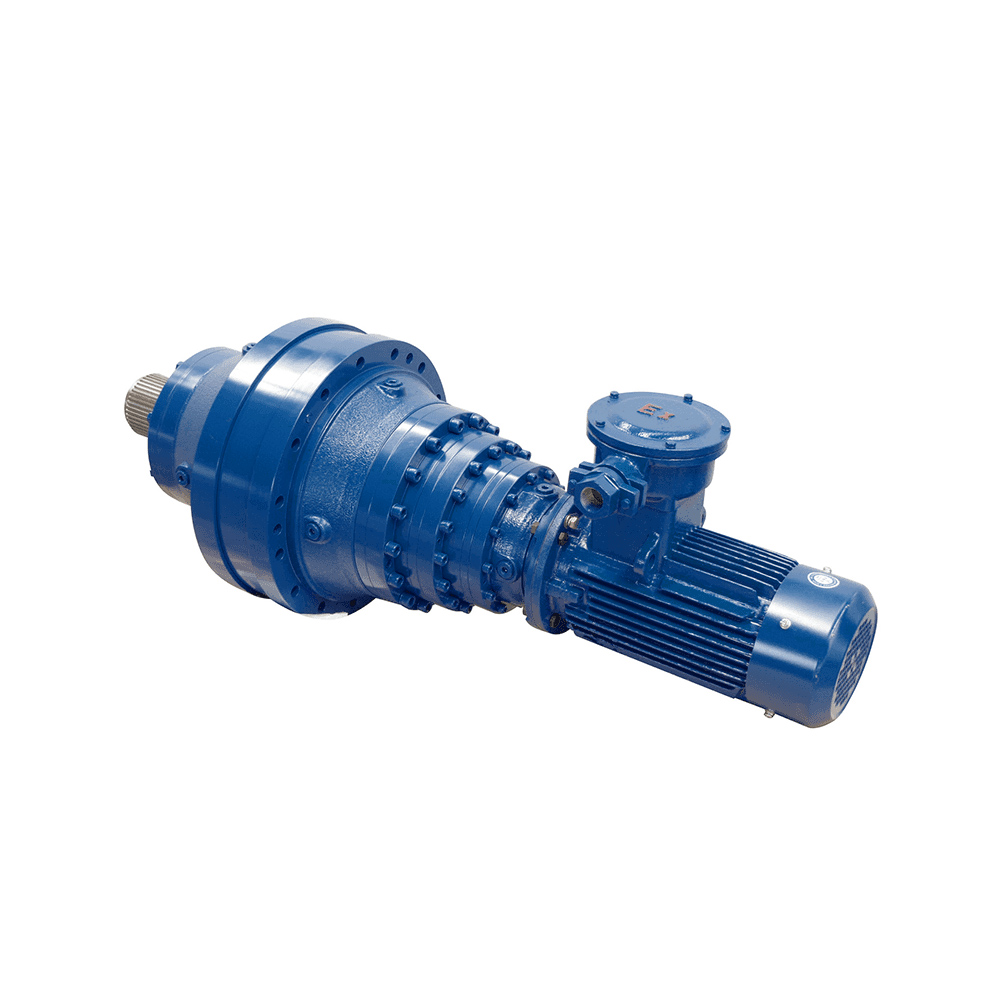
СГР ' с Н Серийный соосный планетарн...
Подробнее
Каталог новостей
Производитель смесителей обратился к SGR с требованиями, которым не может соответствовать ни один каталожный редуктор: выходной крутящий момент 12 000 Нм, выходная скорость 43 об/мин и вертикальное фланцевое крепление внутри герметичного корпуса. Привод, который в итоге прошел приемочные испытания, не представлял собой стандартную коробку передач с измененными размерами. Она была спроектирована с учетом всех эксплуатационных характеристик с использованием того же строгого процесса, который применяется к любой кастомной коробке передач.
Специальная коробка передач отличается от модифицированного стандартного редуктора одним фундаментальным аспектом: отслеживаемостью. Геометрия зубьев, марка материала, цикл термообработки, допуски обработки и процедуры испытаний — все это определяется письменными эксплуатационными спецификациями. Ничего не предполагается. В этой статье объясняется, как этот процесс работает на практике: от первого расчета конструкции до окончательного нагрузочного испытания.
Проект индивидуальной коробки передач начинается со сбора данных, а не с работы в САПР. Производителю необходимы входная скорость и мощность двигателя, требуемая выходная скорость или передаточное число, номинальный и пиковый крутящий момент, рабочий цикл, ориентация монтажа, условия окружающей среды, пределы шума и ожидаемый срок службы. Внимательный инженер требует большего, чем просто номинальные характеристики, указанные на паспортной табличке. Если машина испытывает ударные нагрузки во время запуска или движения задним ходом, коробка передач должна их компенсировать. Если он работает 24 часа в сутки, тепловая мощность становится ограничением. В таблице ниже перечислены минимальные входные данные для проектирования и то, на что каждый из них влияет.
| Ввод дизайна | Что это определяет | Пример значения |
|---|---|---|
| Номинальный выходной крутящий момент | Модуль шестерни, лицевая ширина, размер подшипника | 12 000 Нм |
| Входная скорость и мощность двигателя | Скорость тангажа, метод смазки | 1450 об/мин, 55 кВт |
| Пиковые и ударные нагрузки | Коэффициент эксплуатации, глубина корпуса, конструкция корня зуба | Двойной номинальный крутящий момент при пуске |
| Рабочий цикл | Тепловая мощность, система охлаждения | 24 часа в сутки, непрерывно |
| Ориентация монтажа | Подшипниковый узел маслопроводного тракта | Вертикальный, фланцевый выход |
| Температура окружающей среды | Тип уплотнения, марка смазки | максимум 45 °C |
Каждый вход меняет дизайн. Пиковая нагрузка, в три раза превышающая номинальный крутящий момент, вынуждает повторять расчет напряжения в основании зуба и срока службы подшипника с более высоким значением. Вертикальная установка меняет то, как масло достигает верхнего подшипника и требуется ли отдельная система смазки. При температуре окружающей среды 45 °C может потребоваться корпус большего размера или охлаждающий вентилятор. Когда эти параметры отсутствуют, инженер либо делает предположения, либо отказывается цитировать. И то и другое лучше, чем гадать.
После согласования режима работы инженер выбирает схему передачи. Решение зависит от передаточного числа, плотности крутящего момента, доступного пространства и направления выходной оси. Три архитектуры охватывают большую часть заказной работы.
Планетарные редукторы обеспечивают высокий крутящий момент в соосном компактном корпусе. Поскольку нагрузка распределяется между несколькими планетарными шестернями, каждый зуб испытывает меньшую нагрузку, чем в эквивалентной конструкции с параллельными валами. Приложения, требующие постоянного высокого крутящего момента на низкой скорости, часто требуют планетарный редуктор с высоким крутящим моментом с закаленными и шлифованными шестернями и корпусом, рассчитанным на пиковую нагрузку.
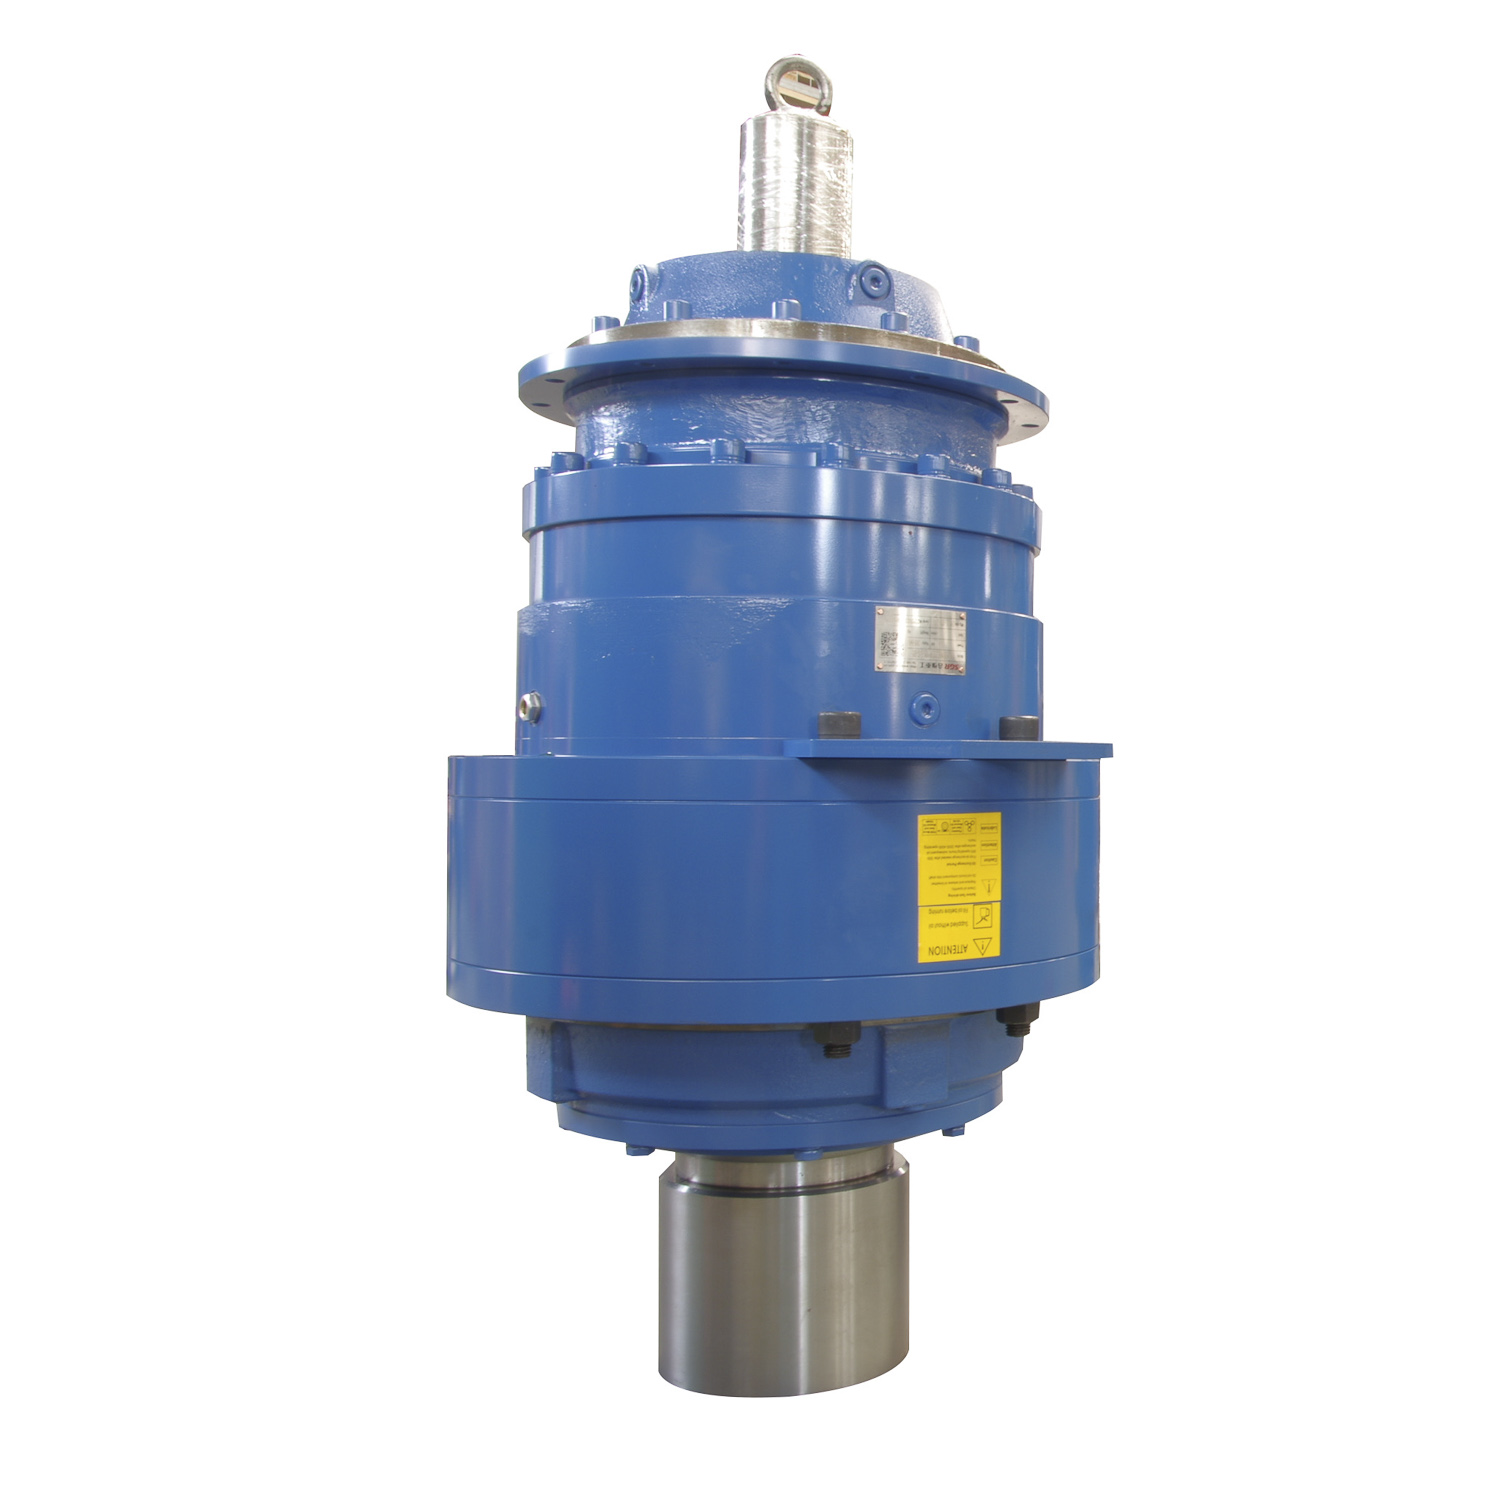 Изготовленный на заказ планетарный редуктор с высоким крутящим моментом, компания Shanghai SGR Heavy Industry Machinery Co., Ltd - китайский планетарный редуктор с высоким крутящим моментом, OEM/ODM планетарный редуктор красного цвета... Посмотреть продукт →
Червячные редукторы с двойным охватом являются обычным выбором, когда выходной вал должен повернуться на 90 градусов от оси двигателя, а нагрузка включает удары или вибрацию. Вогнутая поверхность червяка охватывает червячное колесо, создавая большую площадь контакта, чем у цилиндрического червяка. При эксплуатации смесителей, где лопасти мешалки сталкиваются с изменяющимся сопротивлением жидкости, червячный редуктор с двойным охватом для смесителей поглощает эти изменения, сохраняя при этом компактность привода.
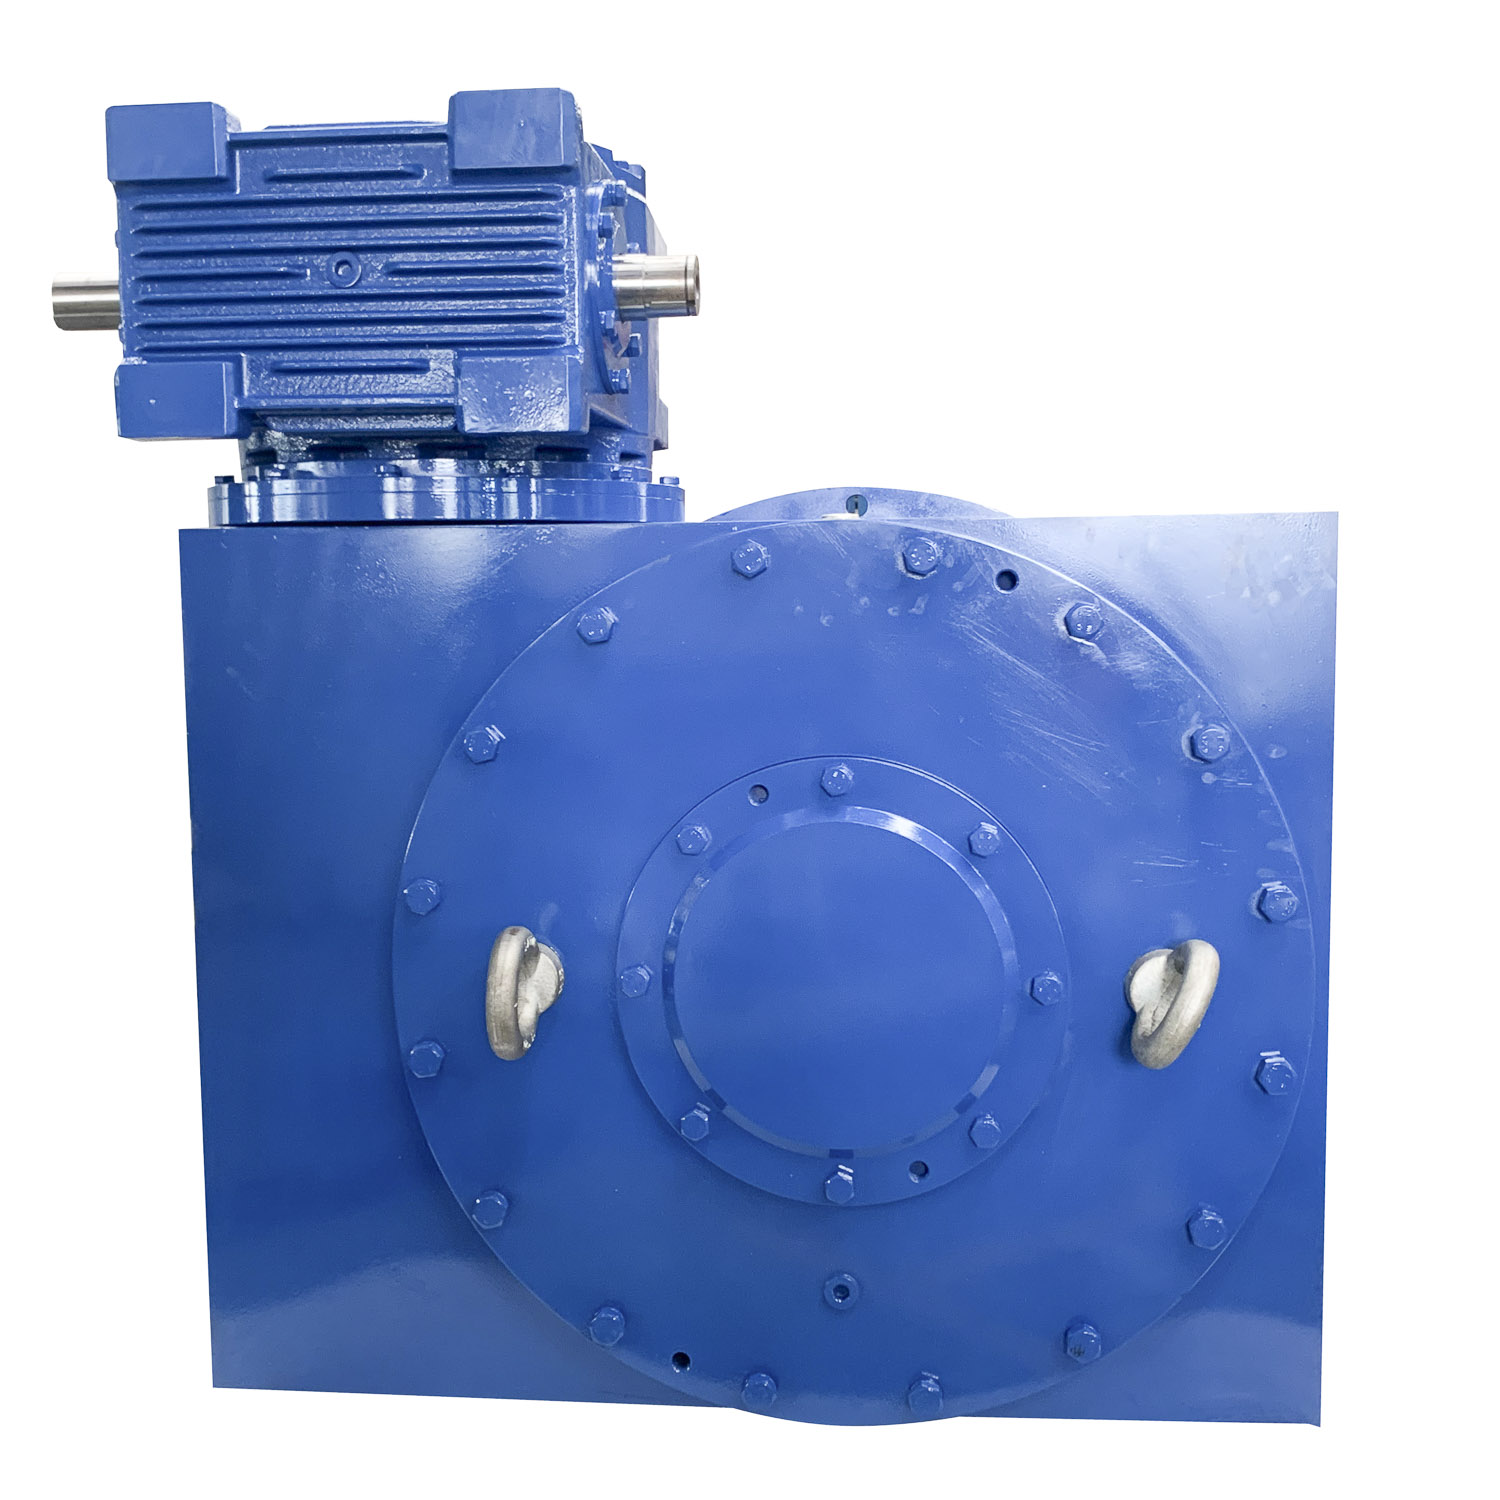 Применение червячной коробки передач с двойной оболочкой на заказ для производителей смесителей, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd - это китайское приложение червячной коробки передач с двойной оберткой для производителей смесителей, OEM / ODM Double ... Посмотреть продукт →
Для передаточных чисел, выходящих за пределы практического диапазона одной ступени, или когда необходимы как большое передаточное число, так и выходной сигнал под прямым углом, инженеры объединяют планетарную ступень с тороидальной червячной ступенью в одном корпусе. Планетарная стадия обеспечивает соотношение; червячная ступень переориентирует выходную ось.
Подробный этап расчета фиксирует количество зубьев, модуль, угол спирали, межосевое расстояние, ширину грани и диапазон люфта. Грузоподъемность проверяется на изгиб зубьев и долговечность поверхности с использованием рейтинговых методов, таких как ISO 6336 и AGMA 2001, с применением коэффициента эксплуатации для рабочего цикла и ударных нагрузок. На этом этапе определяется, сможет ли выбранная архитектура обеспечить требуемый срок службы (обычно от 20 000 до 50 000 часов для промышленного оборудования) без превышения допустимого диапазона.
Производительность зубчатой передачи определяется как металлургией, так и геометрией. Планетарные и цилиндрические передачи обычно изготавливаются из цементируемой легированной стали. Заготовки цементируются до глубины примерно 0,8–1,2 мм, закаляются до твердости 58–62 HRC на боковой поверхности, а затем шлифуются до окончательной геометрии. Жесткий корпус придает износостойкость; прочный сердечник придает прочность на изгиб. Пропуск или неправильный контроль любого из этих этапов приводит к раннему образованию язв или перелому зуба.
В червячных редукторах с двойным обхватом используется другая пара материалов. Червяк закален и отшлифован, а червячное колесо изготовлено из бронзового сплава. Бронза выдерживает скользящий контакт, свойственный червячным приводам, и внедряет мелкие частицы, не повреждая червяк. При изготовлении на заказ сертификат на материал и записи о термообработке должны поставляться вместе с редуктором, чтобы покупатель мог убедиться, что указанная марка и обработка действительно использовались.
Производство коробок передач на заказ сочетает в себе общую механическую обработку и производство специализированных зубчатых колес. Корпуса фрезеруются и растачиваются на станках с ЧПУ. Заготовки шестерен подвергаются токарной обработке, а зубья нарезаются путем зубофрезерования или формовки. После термообработки прецизионные шестерни подвергаются профильной шлифовке на зубошлифовальных станках с ЧПУ для устранения искажений, вызванных закалкой. Полная последовательность — от резки до шлифовки и окончательной проверки — описана в нашей предыдущей статье о секреты изготовления коробки передач .
Допуски отделяют нестандартную коробку передач от стандартного редуктора. Стандартные промышленные шестерни часто производятся по стандарту DIN 7 или 8. Изготовленные на заказ малошумные редукторы обычно шлифуются по стандарту DIN 5 или выше, с более жесткими пределами отклонения шага и профиля. Положение отверстий корпуса удерживается с точностью до нескольких микрон, поскольку несоосность напрямую сокращает срок службы подшипников и увеличивает шум.
Тороидальные поверхности червяков с двойной оболочкой требуют специального процесса шлифования; обычная зубошлифовальная машина не может создать такой изогнутый профиль. Машина, выполняющая эту работу, должна быть такой же точной, как и деталь, которую она производит. SGR разработала четырехосный рычажный станок со сложным контуром для тороидальных профилей червяков и использует специальный измерительный инструмент червяк-червяк для проверки результата. Такое сочетание специального инструмента и индивидуального контроля делает возможным повторяемое производство червяков с двойной оболочкой.
Сборка — это то, где замысел проекта встречается с обработанными деталями. Подшипники предварительно натягиваются до заданного диапазона, выставляются зазоры на согласованное значение и проверяется рисунок контакта зубьев. Уплотнения и пути смазки проверяются в соответствии с монтажной ориентацией. Когда заказчик указывает конфигурацию мотор-редуктора, например планетарный редуктор для мотор-редукторов , фланец двигателя и входное отверстие измеряются по чертежу, поэтому двигатель подходит без модификации на месте.
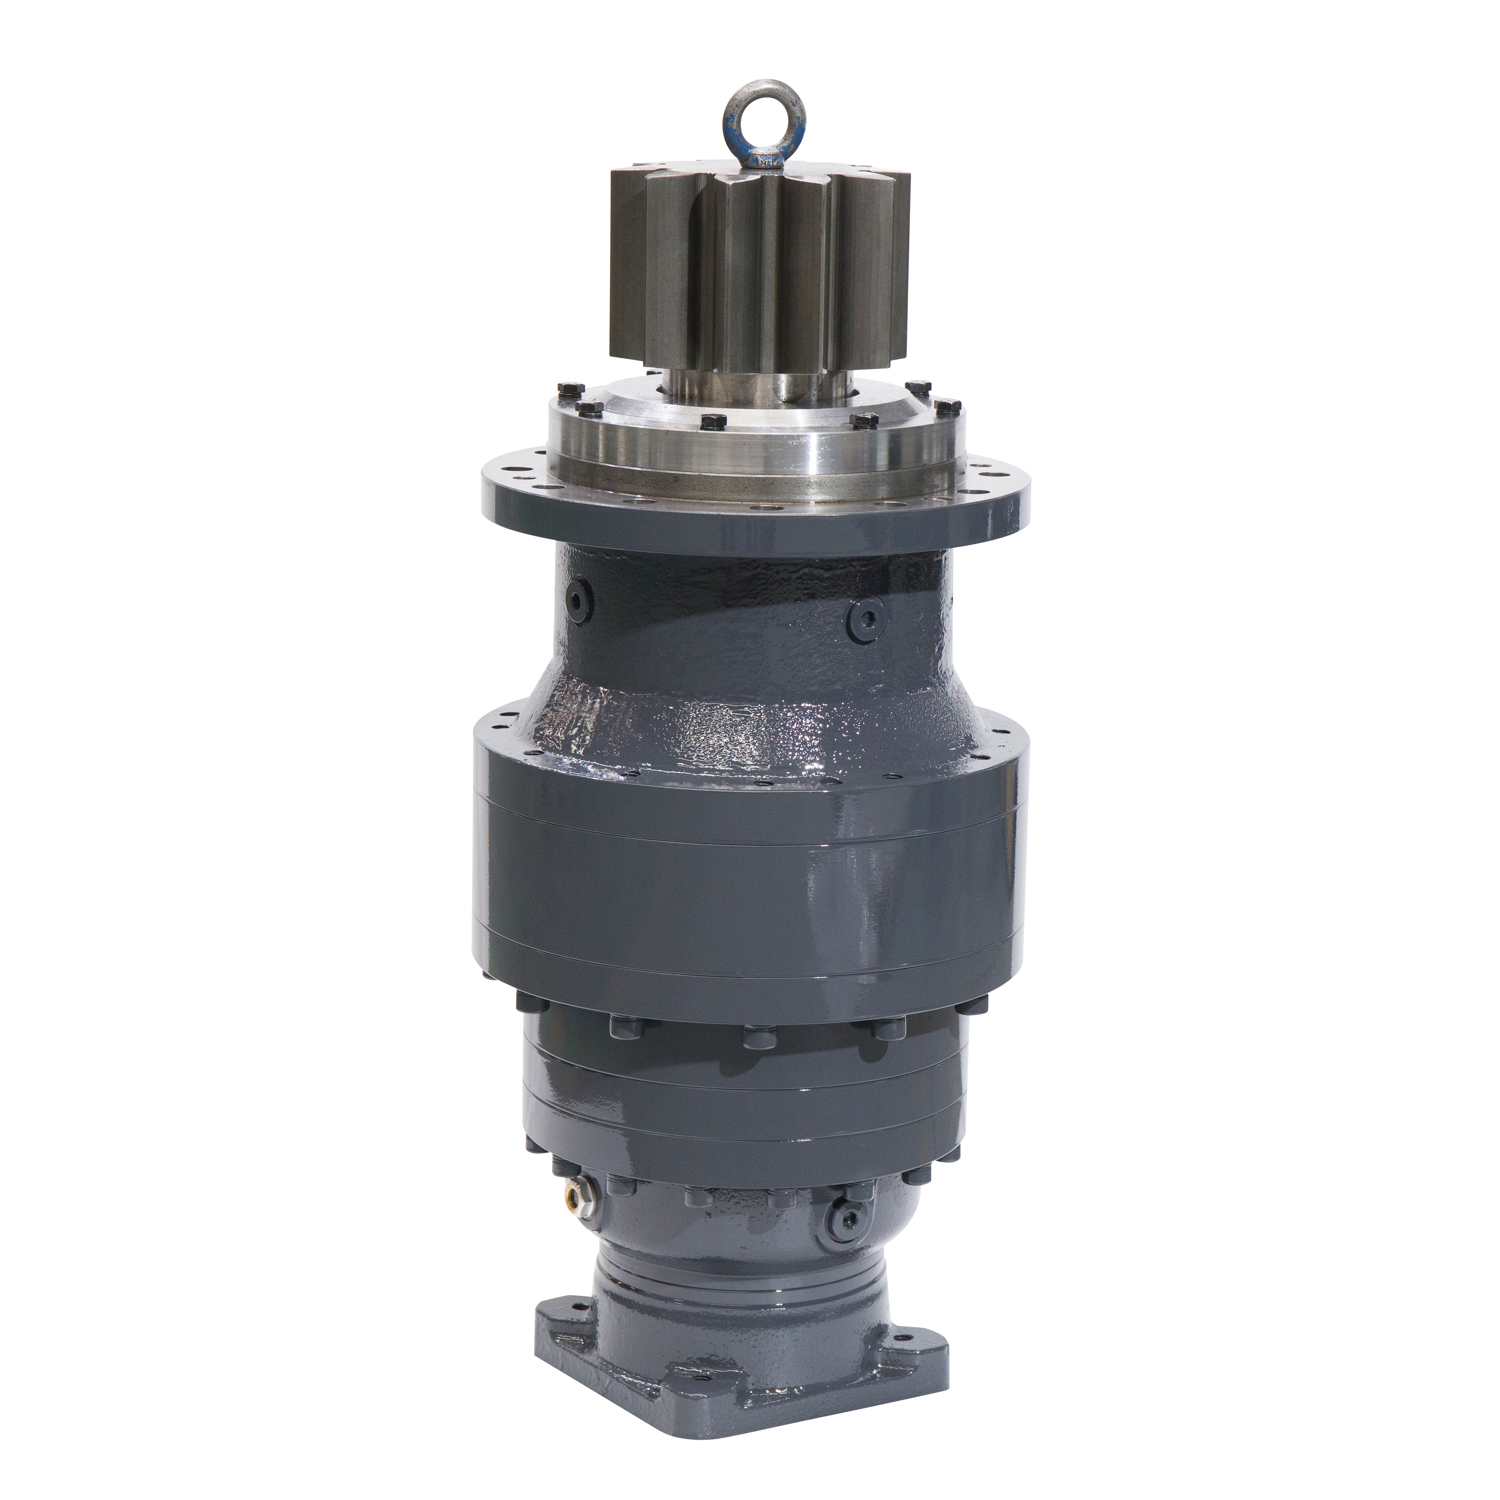 Изготовленная на заказ планетарная коробка передач для производителей мотор-редукторов, компания Shanghai SGR Heavy Industry Machinery Co., Ltd - китайские производители планетарных коробок передач для мотор-редукторов, планетарные коробки передач OEM/ODM для Ge ... Посмотреть продукт →
После сборки коробка передач проходит испытания на испытательном стенде. Известный производитель измеряет под нагрузкой:
Измерительное оборудование – это разница между проверкой коробки передач и ее подтверждением. Координатно-измерительная машина проверяет геометрию корпуса и шестерни; система испытаний мощности и КПД коробки передач проверяет собранный агрегат под нагрузкой; испытательный стенд «спина к спине» может запускать устройство в обоих направлениях. Для регулируемых отраслей может потребоваться сертификация всей цепочки. SGR соответствует требованиям Российского Морского Регистра Судоходства к своим редукторам, что требует документирования материалов и процедур испытаний. Практическая сторона этой темы объяснена в нашем руководстве по как правильно выбрать редуктор для вашего проекта .
Поскольку изготовленная на заказ коробка передач рассчитана на длительный срок службы, возможности производителя заслуживают такого же внимания, как и конструкция коробки передач. Четыре проверки отделяют способных поставщиков от реселлеров и небольших сборочных цехов.
Во-первых, инженерная глубина. Ищите команду дизайнеров, которая запрашивает профиль обязанностей, прежде чем предлагать цену. Ссылка на расчеты по стандарту ISO 6336 и готовность обсудить анализ контакта зубьев являются признаками того, что проектом руководят инженеры, а не лист продаж.
Во-вторых, собственное производство. Зуборезка и шлифовка должны производиться на собственном заводе поставщика, где на полу работают станки с ЧПУ и зубошлифовальные станки. Производитель, передающий на аутсорсинг каждый этап обработки, не может контролировать допуски или сроки поставки.
В-третьих, проверка и тестирование. Завод должен иметь свои измерительные приборы и испытательные системы. Если измерение передается на аутсорсинг, петля обратной связи, улучшающая качество, нарушается.
В-четвертых, опыт применения. Попросите предоставить эталонные установки на аналогичном оборудовании и задокументированные уроки, извлеченные из этих проектов. А поставщик нестандартных коробок передач с десятилетним опытом проектирования и производства без колебаний назовет важные детали.
Процесс кастомизации коробки передач не является загадкой, но он не прощает ярлыков. Честно определите режим работы, сверьте расчет, проконтролируйте материал и термообработку, измерьте шестерни, проверьте собранный агрегат под нагрузкой. Когда все пять шагов выполняются серьезно, изготовленная на заказ коробка передач становится одной из самых надежных частей машины, на которой она работает.
СГР ' с Н Серийный соосный планетарн...
Подробнее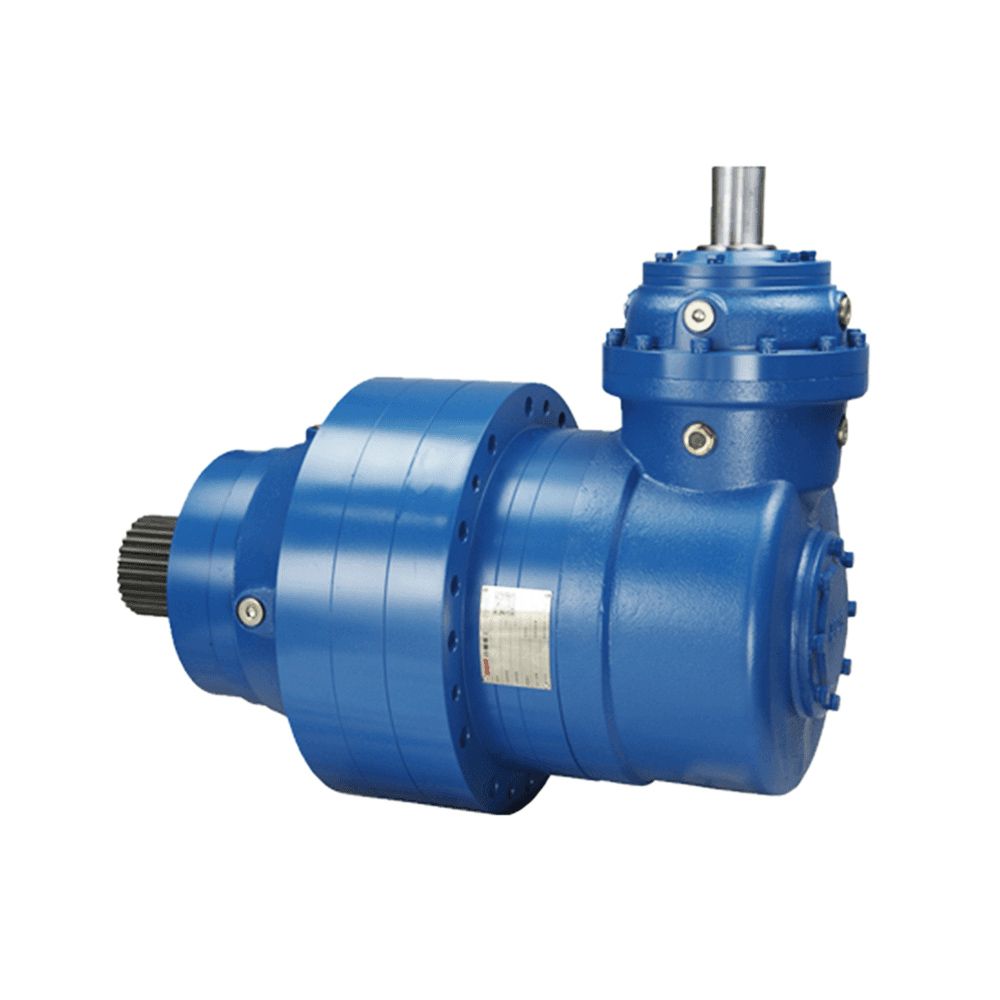
Информация о продукте: Высокоскоростные п...
Подробнее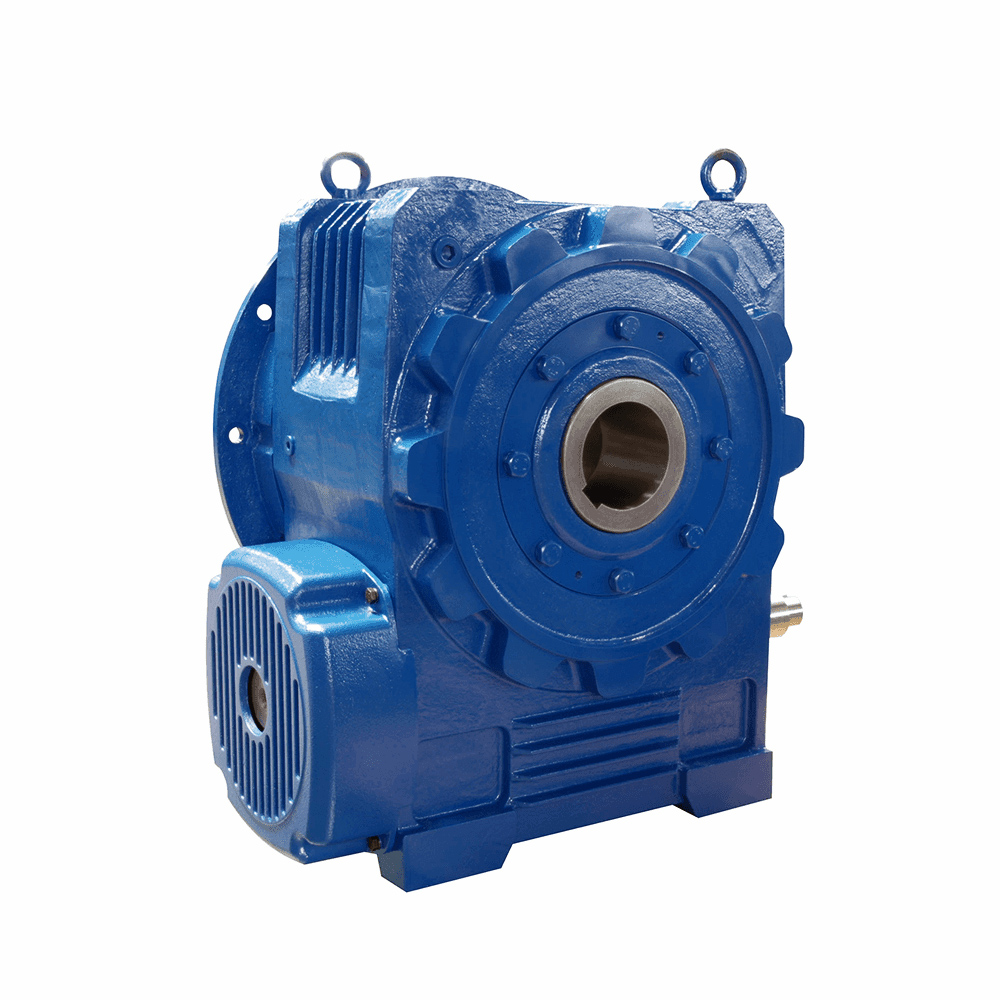
Межцентровое расстояние: 100~710 мм Коэффициент скорости: i ≥ 10. Модульность конструкции,...
Подробнее
Межцентровое расстояние: 100~710 мм Коэффициент скорости: i ≥ 10. Модульность конструкции,...
Подробнее
SGR разрабатывает и производит специализированные червячные редукторы для навесного оборудования ...
Подробнее
SGR разрабатывает и производит специализированные червячные редукторы для навесного оборудования ...
Подробнее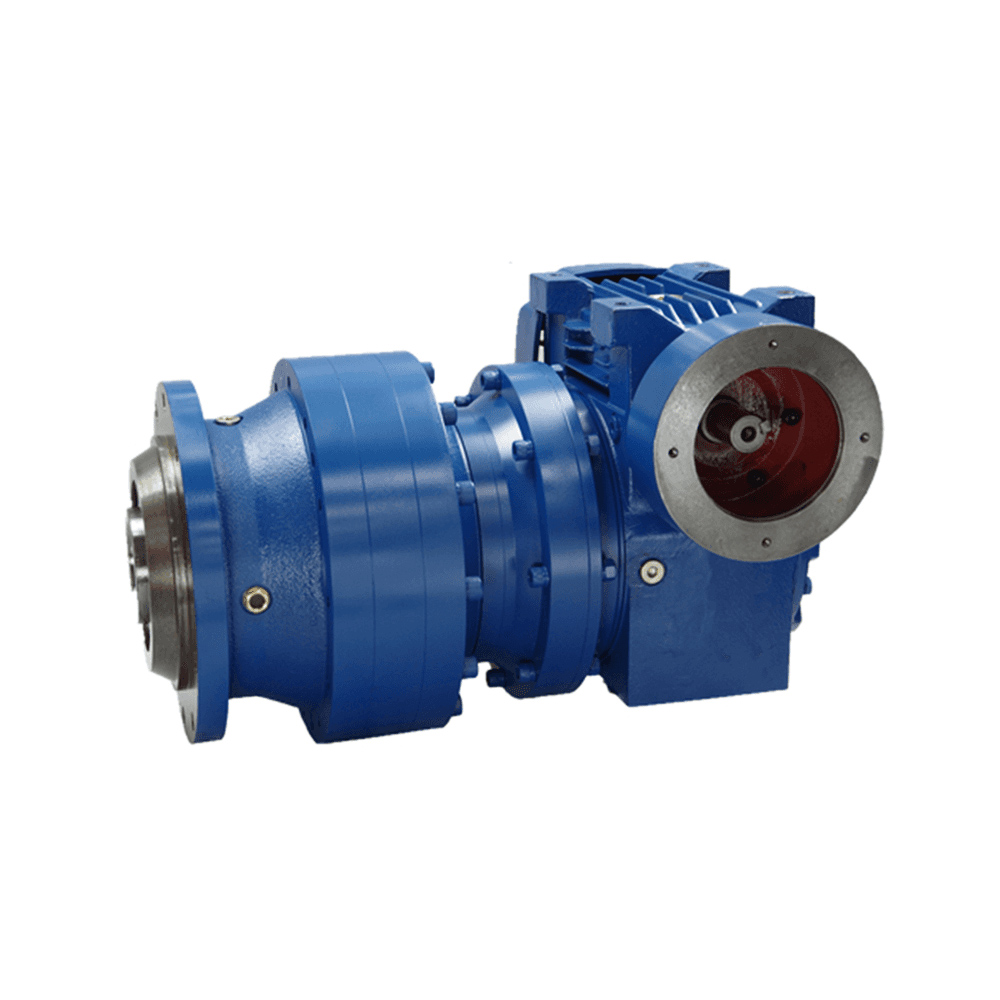
Комбинированный планетарно-тороидальный червячный редуктор, разработанный SGR, имеет компактную к...
Подробнее
SGR является производителем промышленных редукторов, сертифицированным по стандарту ISO 9001 и аккредитованным DNV с 1996 года. Мы поставляем различные зубчатые редукторы брендам по всему миру.

